


 Accueil
Machine d’essai hydrostatique pour tubes en acier : détecter les défauts d’étanchéité avant livraison
31 July 2026
Dans la fabrication des tubes en acier, un contrôle visuel ne suffit pas à confirmer leur étanchéité ni leur résistance à la pression. Certaines fissures traversantes, zones de porosité débouchantes ou discontinuités de soudure peuvent rester invisibles jusqu’à ce que le tube soit soumis à une pression interne.
L’essai hydrostatique des tubes en acier permet de vérifier leur comportement sous une pression d’essai définie. Réalisé dans des conditions maîtrisées, il aide à détecter les fuites et les pertes d’intégrité avant la livraison. Il constitue ainsi une étape importante du contrôle qualité, notamment pour les tubes destinés aux applications pétrolières, gazières, industrielles et aux réseaux sous pression.
Pourquoi les défauts non détectés représentent-ils un risque ?
Un défaut qui compromet l’étanchéité ou la résistance d’un tube peut entraîner des fuites, des arrêts d’exploitation, des réparations ou le remplacement du produit après livraison. Ces incidents génèrent des coûts supplémentaires et peuvent affecter la confiance des clients.
L’objectif de l’essai hydrostatique est de vérifier que le tube satisfait aux exigences de pression et de tenue définies par la norme applicable ou par les spécifications du client.
Il faut toutefois distinguer les méthodes de contrôle : l’essai hydrostatique vérifie principalement l’intégrité sous pression et l’étanchéité. Il ne permet pas, à lui seul, de localiser ni de caractériser tous les défauts métallurgiques internes. Pour détecter les fissures internes, les inclusions ou certaines discontinuités de soudure, un contrôle non destructif par ultrasons des tubes ou une autre méthode adaptée peut être nécessaire.
Comment une machine d’essai hydrostatique met-elle en évidence les problèmes d’intégrité ?
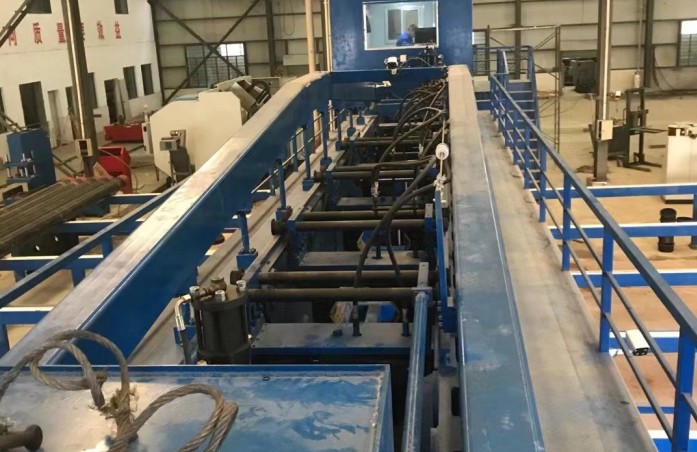
Une machine d’essai hydrostatique pour tubes en acier remplit le tube avec de l’eau, assure son étanchéité aux extrémités, puis augmente progressivement la pression jusqu’à la valeur spécifiée.
Le déroulement général comprend les étapes suivantes :
-
Préparation du tube : vérifier ses dimensions, son identification et les exigences de l’essai.
-
Positionnement et étanchéité : installer le tube dans la machine et mettre en place les dispositifs de fermeture et de serrage adaptés.
-
Remplissage et purge : introduire l’eau et évacuer l’air emprisonné dans le tube et le circuit.
-
Montée en pression : augmenter progressivement la pression jusqu’à la valeur prescrite par la norme, le cahier des charges ou les exigences du client.
-
Maintien sous pression : conserver la pression pendant la durée définie et surveiller les variations, les fuites et toute déformation anormale.
-
Dépressurisation et enregistrement : relâcher la pression de manière contrôlée, puis enregistrer les résultats de l’essai.
La pression et la durée de maintien ne doivent pas être choisies selon un multiplicateur universel de la pression de service. Elles dépendent du type de tube, de sa conception et des exigences applicables.
Quels problèmes l’essai hydrostatique peut-il révéler ?
L’essai peut mettre en évidence un défaut lorsqu’il affecte directement l’étanchéité ou la capacité du tube à supporter la pression prescrite. Il ne constitue cependant pas une méthode permettant de détecter toutes les imperfections internes.
|
Type de défaut ou de problème |
Effet possible pendant l’essai |
Ce que l’essai permet d’observer |
|
Fissure traversante |
Passage d’eau à travers la paroi |
Fuite visible ou perte d’étanchéité |
|
Porosité débouchante |
Suintement sous pression |
Apparition d’une fuite localisée |
|
Discontinuité de soudure |
Perte d’étanchéité ou rupture si la résistance est insuffisante |
Fuite ou défaillance sous la pression d’essai |
|
Corrosion ou amincissement de paroi |
Réduction de la résistance locale |
Fuite ou déformation anormale si la limite est dépassée |
|
Défaut de joint ou de serrage aux extrémités |
Perte de pression au niveau du montage |
Fuite du dispositif d’essai, à distinguer d’un défaut du tube |
Une baisse de pression ne signifie donc pas automatiquement que le tube présente un défaut. Il faut également vérifier les joints, les raccordements, les vannes, les capteurs, la purge d’air et les conditions de température avant de conclure.
Pourquoi cet essai est-il important pour le contrôle qualité ?
Un essai hydrostatique correctement réalisé apporte plusieurs avantages à l’usine :
-
Vérification de l’étanchéité : les tubes sont contrôlés dans les conditions de pression définies avant leur expédition.
-
Réduction du risque de défaillance : les tubes qui ne satisfont pas aux critères d’acceptation peuvent être isolés avant livraison.
-
Traçabilité des résultats : l’enregistrement de la pression, du temps de maintien et du résultat facilite le suivi qualité.
-
Conformité aux exigences du client : les rapports d’essai peuvent fournir les éléments de preuve demandés par les secteurs industriels concernés.
-
Meilleure maîtrise des coûts : identifier les non-conformités en usine permet de limiter les interventions coûteuses sur site.
Lorsque les spécifications exigent un contrôle de chaque tube, le système de production doit permettre d’associer les résultats d’essai à l’identification de chaque pièce. La fréquence des essais doit toujours respecter les exigences applicables au produit.
Points à vérifier pour choisir une machine d’essai hydrostatique
La capacité de la machine doit correspondre aux conditions réelles de fabrication. Plusieurs critères doivent être étudiés avant de définir sa configuration :
-
Pression d’essai requise : la plage de pression doit couvrir les exigences des tubes à produire.
-
Dimensions des tubes : le diamètre extérieur, l’épaisseur de paroi et la longueur influencent la conception des supports et des dispositifs d’étanchéité.
-
Temps de cycle : le remplissage, la purge, la montée en pression, le maintien et la dépressurisation doivent être compatibles avec la cadence de production.
-
Système d’étanchéité : les dispositifs de fermeture doivent être adaptés aux dimensions et aux conditions d’essai.
-
Surveillance et enregistrement : les capteurs de pression, les courbes pression-temps et les fonctions d’archivage facilitent le contrôle et la traçabilité.
-
Manutention et automatisation : le chargement, le positionnement et le déchargement peuvent être intégrés au processus selon le niveau d’automatisation souhaité.
Chez Marley Machinery, chaque machine d’essai hydrostatique pour tubes en acier est configurée en fonction des dimensions des tubes, de la pression d’essai, de la cadence et des exigences de production du client. La capacité des pompes, la structure d’étanchéité, les supports, les systèmes de manutention et les fonctions de commande sont étudiés ensemble afin d'obtenir une solution adaptée à l'application réelle.
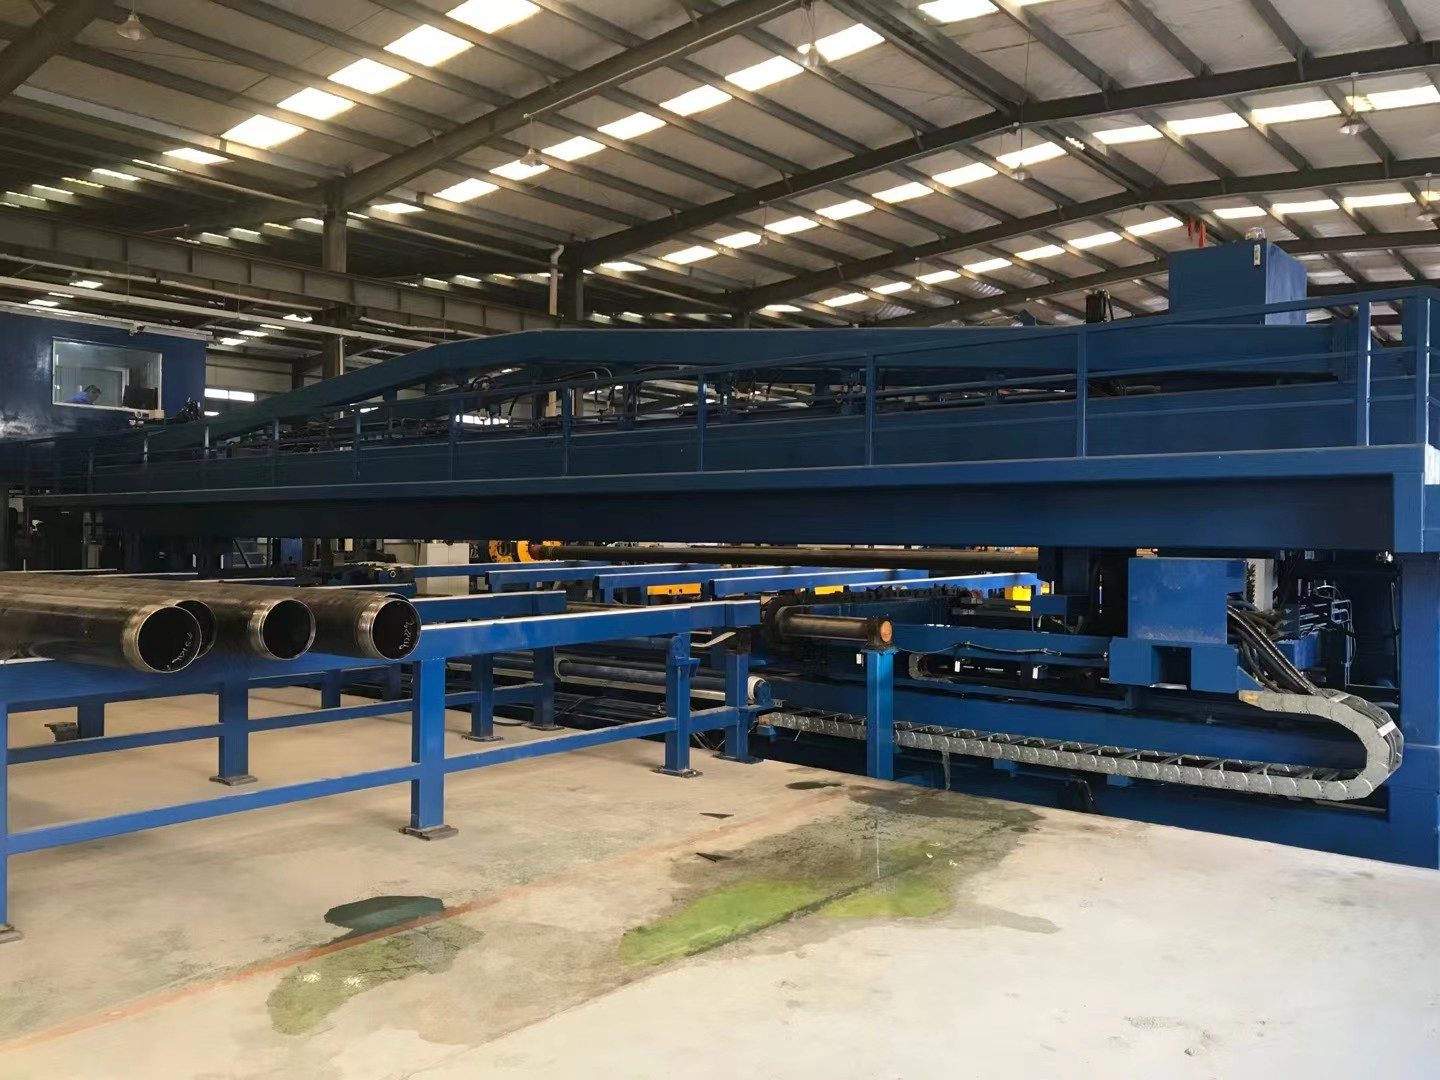
L’essai hydrostatique joue un rôle essentiel dans la vérification de l’étanchéité et de la tenue à la pression des tubes en acier. Il permet de détecter les fuites et certaines défaillances qui ne sont pas nécessairement visibles lors d’un simple contrôle visuel.
Pour obtenir des résultats fiables, la pression d’essai, la durée de maintien, le système d’étanchéité et les fonctions d’enregistrement doivent être adaptés aux exigences du produit. Associé aux méthodes de contrôle non destructif appropriées, il contribue à renforcer la fiabilité des tubes livrés et la maîtrise du contrôle qualité.


