


 Accueil
Contrôle hydrostatique des tubes en acier sans soudure : rôle de la machine d’essai
14 September 2026
Les tubes en acier sans soudure sont utilisés dans les secteurs du pétrole et du gaz, des chaudières et des installations industrielles sous pression. Bien qu’ils ne comportent pas de cordon de soudure longitudinal, ils doivent répondre à des exigences strictes en matière d’étanchéité et de résistance mécanique.
L’essai hydrostatique des tubes sans soudure permet de vérifier leur tenue sous une pression définie avant leur livraison. Pour les fabricants, une machine d’essai hydrostatique pour tubes en acier assure un contrôle maîtrisé et reproductible, adapté aux dimensions des tubes et aux exigences de production.
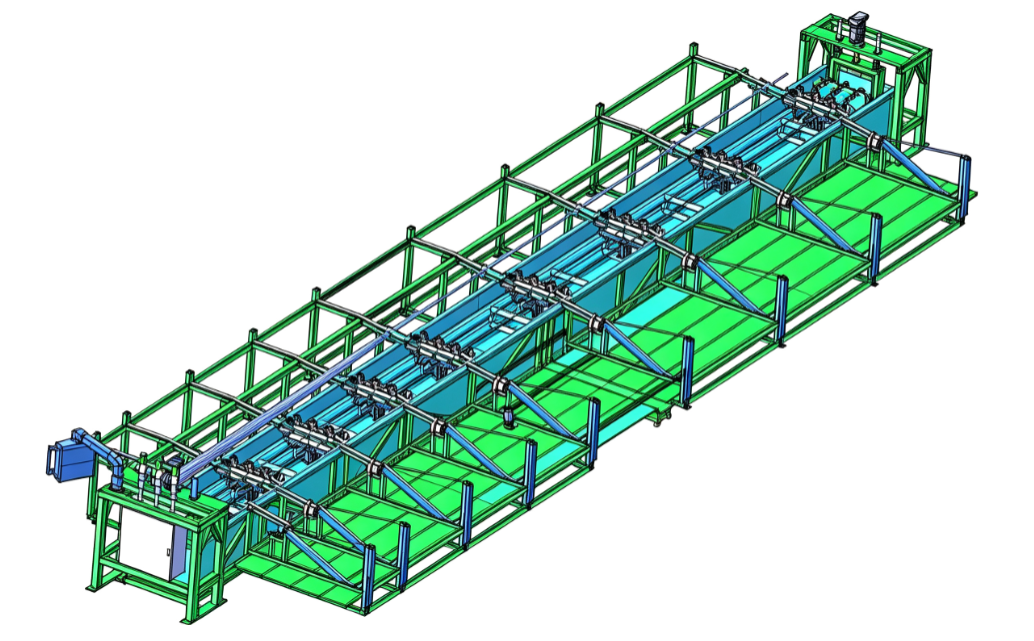
Pourquoi effectuer un essai hydrostatique sur les tubes sans soudure ?
L’absence de soudure ne signifie pas qu’un tube est exempt de défauts. Des anomalies peuvent apparaître au cours du perçage, du laminage, du traitement thermique ou du calibrage.
L’essai hydrostatique consiste à remplir le tube avec de l’eau, puis à appliquer une pression interne spécifiée pendant une durée déterminée. Il permet principalement de vérifier :
-
l’étanchéité de la paroi du tube ;
-
sa capacité à supporter la pression d’essai ;
-
l’absence de fuite ou de déformation anormale dans les conditions prescrites.
Cette méthode ne détecte toutefois pas tous les défauts internes. Les fissures non débouchantes, les inclusions et certaines variations d’épaisseur nécessitent des contrôles complémentaires, tels que le contrôle par ultrasons des tubes.
Comment fonctionne une machine d’essai hydrostatique ?
Le processus de contrôle comprend cinq étapes principales :
-
Préparation du tube : vérification des dimensions, de l’état des extrémités et de l’identification du produit.
-
Remplissage et purge : introduction de l’eau et évacuation de l’air emprisonné.
-
Étanchéité : fermeture des extrémités à l’aide de têtes d’essai adaptées au diamètre du tube.
-
Mise sous pression et maintien : augmentation contrôlée de la pression jusqu’à la valeur spécifiée, puis maintien pendant la durée prescrite.
-
Dépressurisation et enregistrement : relâchement contrôlé de la pression et conservation des résultats de l’essai.
Pendant le maintien en pression, le système surveille les variations de pression et les éventuelles fuites. Les résultats sont évalués selon les critères d’acceptation applicables au produit.
La pression et la durée d’essai doivent être définies selon la norme concernée et les spécifications du client, et non selon une valeur universelle.
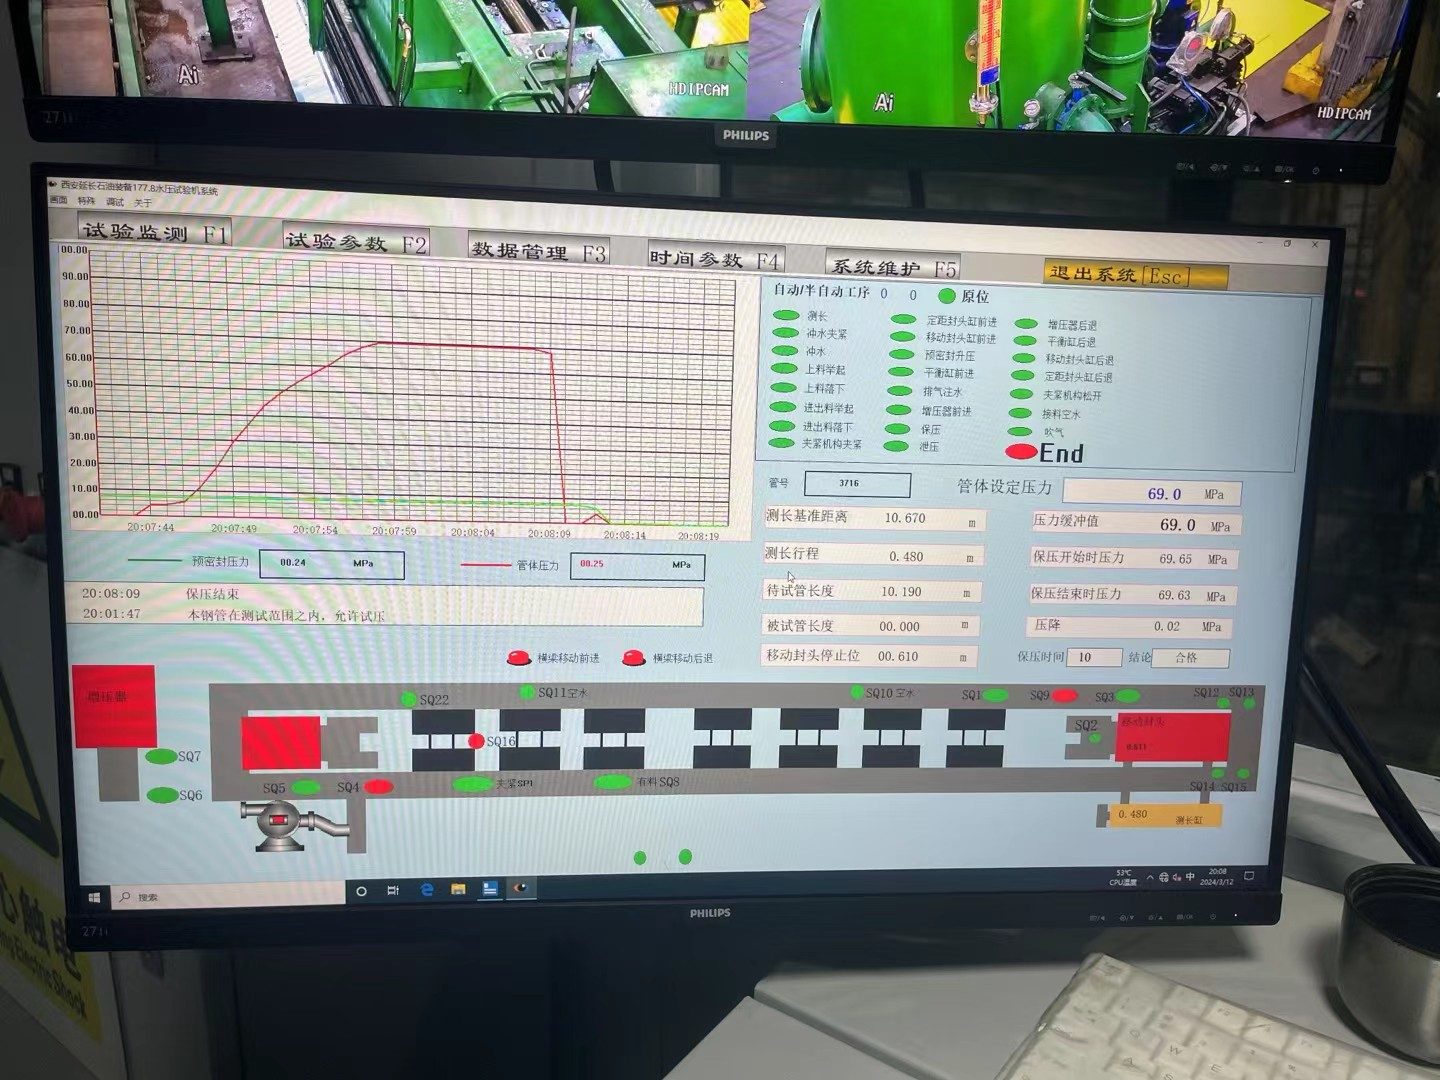
Quels critères déterminent la configuration de la machine ?
Une machine destinée à la production de tubes sans soudure doit être adaptée aux caractéristiques réelles des produits.
|
Critère |
Influence sur la configuration |
|
Diamètre extérieur |
Dimensions des têtes d’essai et système d’étanchéité |
|
Épaisseur de paroi |
Conditions de pression et capacité de l’équipement |
|
Longueur du tube |
Structure de support et disposition de la machine |
|
Pression d’essai |
Capacité des pompes et conception du circuit haute pression |
|
Cadence de production |
Temps de remplissage, d’essai et de déchargement |
|
Automatisation |
Chargement, positionnement, serrage et enregistrement des données |
Chez Marley Machinery, chaque machine d’essai hydrostatique pour tubes en acier est configurée selon les exigences du fabricant. La capacité des pompes, les dispositifs d’étanchéité, les supports de tubes, le système de manutention et les fonctions de commande sont étudiés en fonction des dimensions des tubes, de la pression requise et de la cadence de production.
Une configuration adaptée permet d’intégrer le contrôle hydrostatique à la ligne de fabrication tout en respectant les exigences de qualité propres aux tubes sans soudure.


